عادةً ما تكون المواجهة هي أول عملية قطع يتعلمها الميكانيكي الجديد وآخر عملية تتوقف عنها اليد ذات الخبرة، وهذا هو بالضبط السبب في أنها لا تزال تسبب المتاعب. قم بقص قطعة العمل، وتمريرها عبر النهاية، وسيكون لديك وجه مسطح ومربع للعمل منه. افعل ذلك بإهمال وكل عملية تالية ترث الخطأ. ما يلي هو كيف نتعامل مع مواجهة المخرطة في متجرنا الخاص: عادات الإعداد، والأرقام التي نبدأ منها، والأخطاء التي ننتهي بتصحيحها في أغلب الأحيان.
ما الذي تواجهه المخرطة حقًا؟
تعمل المواجهة على إزالة المواد من نهاية قطعة العمل لإنتاج سطح عمودي على محور الدوران. تتحرك الأداة بشكل قطري، عبر الوجه، وليس على طول الجزء. والنتيجة هي وجه مرجعي: شيء يمكن الجلوس عليه أو قياسه أو التمسك به في عملية ثانية.
في معظم الأحيان تكون قطعة العمل أسطوانية ويتم تثبيتها في ظرف ثلاثي الفك. يخرج ظرف ذو أربعة فكوك أو لوحة أمامية عندما يكون الجزء غير منتظم أو ذو جدران رقيقة أو يحتاج إلى الاتصال بشكل صحيح. غالبًا ما يتم تشغيل الأعمدة الأطول بين المراكز مع وجود كلب محرك يحمل الدوران.
شيئان يحددان الوجه الجيد. وهي مسطحة ضمن ما يسمح به الرسم، وهي مربعة بالنسبة للمحور. النهاية وحالة الحرق ووقت الدورة كلها تتبع هذين الاثنين. الوجه الذي يبدو مشرقًا ولكنه ينفد ببضعة أجزاء من المئات من المليمتر سيظل يدفع المحمل خارج الخط، لذلك نتحقق باستخدام مؤشر وليس بالعين.
المواجهة مقابل الدوران: تغذية مختلفة، نتيجة مختلفة
غالبًا ما يتم الخلط بين العمليتين لأنهما تستخدمان نفس الآلة وفي كثير من الأحيان نفس الأداة. الفرق هو الاتجاه الذي تتحرك فيه الأداة بالنسبة للعمل.
كيفية التمييز بين القطع المواجه والقطع الدوراني في الآلة. | الجانب | مواجهة | تحول |
| تغذية الأداة | شعاعي، عبر الوجه النهائي | محوري، على طول |
| النتيجة | وجه مسطح مربع إلى المحور | قطر مخفض، سطح أسطواني |
| قياس العمق | خارج النهاية، على طول المحور | خارج القطر، شعاعيا |
| السرعة السطحية | تتغير عندما تعبر الأداة الوجه | ثابت عند قطر معين |
| الاستخدام النموذجي | تربيع النهاية، وتنظيف قطع المنشار، وتشكيل الكتف | جلب القطر الخارجي إلى الحجم |
الإعداد قبل القطع الأول
تبدأ كل مشكلة تواجهنا تقريبًا قبل أن تلمس الأداة المعدن. خمس دقائق من التحضير تحفظ الجزء الملغاة.
- إبقاء المتراكمة قصيرة. قبض على أكبر قدر ممكن من قطعة العمل التي تسمح بها العملية؛ كل ملليمتر إضافي يتدلى من الفكين يضيف اهتزازًا لا يمكنك قطعه بعد ذلك.
- اضبط الأداة على ارتفاع المركز. أداة فوق المنتصف تُفرك وتتلاشى بسرعة، أما الأداة الموجودة أسفل المنتصف فتترك نقطة في منتصف الوجه. تحقق من مركز غراب الذيل باستخدام قاعدة أو مربع صغير.
- قم بمطابقة الأداة مع اتجاه القطع. تحتوي أداة الدوران اليمنى القياسية على القطع بالطريقة المعتادة على جانب الاقتراب، بحيث تتغذى من القطر الخارجي إلى الداخل مع دوران المغزل نحوك.
- أغلق العربة واضبط المركب بحيث تحرك الشريحة المتقاطعة الأداة بشكل مباشر عبر الوجه. أي زاوية متبقية في المركب تحول الوجه المسطح إلى مخروط.
- قم بإزالة الخراطة وتأكد من أن الأداة لديها مساحة للوصول إلى مركز العمل دون أن يلوث الحامل ظرف الظرف.
تسلسل مواجهة يعمل
الترتيب أدناه هو ما نعلمه على أرضية المتجر. إنه يناسب المخارط اليدوية ويترجم مباشرة إلى برنامج CNC.
- قم بمسح النهاية برفق مع تشغيل المغزل بسرعة معتدلة وشاهد مكان اتصال الأداة لأول مرة. يخبرك القطع الجزئي أن قطعة العمل ليست مربعة في الفكين أو تم نشرها بزاوية.
- خذ الممر الخشن من الحافة الخارجية نحو المركز، واترك حوالي 0.2 مم إلى 0.5 مم من المخزون للتشطيب.
- اسحب المغزل وأوقفه وتحقق من الطول الإجمالي مقابل الرسم قبل المضي قدمًا. من الأسهل بكثير إزالة 0.3 مم أخرى بدلاً من إعادتها.
- خذ القطع النهائي بحافة حادة وتغذية أخف وبنفس اتجاه الحركة، بحيث تكون النهاية متسقة عبر الوجه بالكامل.
- توقف بالقرب من المركز الميت في الأجهزة اليدوية، أو قم ببرمجة الأداة لمسح الخط المركزي على CNC، ثم قم بكسر الحافة باستخدام ملف جيد أو أداة إزالة الأزيز بينما يتحول العمل ببطء.
نقطة واحدة تستحق التكرار: عندما تقترب الأداة من المحور، تنخفض سرعة السطح نحو الصفر. القطع هناك أقرب إلى الفرك منه إلى القطع، ولهذا السبب غالبًا ما تتدهور اللمسة النهائية في المليمترات القليلة الأخيرة من الوجه. تساعد سرعة المغزل الأعلى قليلاً، أو التغذية الأخف بالقرب من المركز، أو التحكم الثابت في سرعة السطح على CNC.
السرعات والأعلاف وعمق القطع
تعتمد الأرقام على المواد والصلابة والأدوات، ولكن هذه هي النطاقات التي نبدأ منها على مخرطة محكمة إلى حد معقول مع إدراجات كربيد.
القيم الأولية لمخرطة خفيفة؛ التكيف مع المواد والصلابة والتشطيب المطلوب. | المعلمة | التخشين | التشطيب |
| عمق القطع | 0.5 ملم إلى 2 ملم | 0.1 ملم إلى 0.4 ملم |
| تغذية لكل ثورة | 0.1 ملم إلى 0.25 ملم | 0.05 ملم إلى 0.1 ملم |
| سرعة المغزل | تعيين من أكبر قطر | يمكن رفعه للحصول على وجه أنظف |
| المبرد | الفيضان حيثما كان ذلك متاحا | الفيضانات أو تطبيق فرشاة خفيفة |
اضبط سرعة المغزل من القطر الأكبر الذي تقطعه، وليس من الحجم النهائي. على سبيل المثال، يحتاج الوجه مقاس 40 مم والوجه مقاس 10 مم إلى عدد دورات مختلف جدًا في الدقيقة للحفاظ على نفس سرعة السطح، والحافة الخارجية هي المكان الذي تتم فيه معظم عمليات القطع.
عندما يخطئ الوجه
معظم الأخطاء المواجهة تكشف نفسها في الثواني القليلة الأولى. قراءة السطح أثناء القطع توفر الكثير من التخمين.
- علامات الثرثرة: تراكب زائد جدًا، أو عمود أدوات مفكك، أو قطعة عمل غير مدعومة، أو تغذية ثقيلة جدًا. قم بتقليل التراكم أولاً، ثم قم بالتغذية.
- الوجه المقعر أو المحدب: الأداة ليست على ارتفاع المنتصف، أو أن الشريحة المتقاطعة لا تتحرك بشكل مربع نحو المحور.
- لمسة نهائية ممزقة وملطخة: حافة باهتة، أو سرعة سطحية بالقرب من المركز منخفضة جدًا بحيث لا يمكن قطعها بشكل نظيف.
- نتوء ثقيل على الحافة الخارجية: ملحق بالية ومعدل تغذية يدفع المعدن بدلاً من قصه.
- النقطة المتبقية في المنتصف: توقفت الأداة عن الوصول إلى المحور، أو أن هندسة مقدمة الأداة غير مناسبة لمواجهة المركز.
حيث تظهر جودة الوجه في أجزاء حقيقية
نادرا ما يكون الوجه غاية في حد ذاته. على العمود المتدرج، يجب أن يجلس الكتف الذي يحمل المحمل بشكل مربع مع المجلة، أو يخرج التحميل المسبق والنفاذ من النافذة. على جلبة برونزية، تحدد الأطراف المواجهة الطول المثبت وتقرر كيفية وضع الجزء في غلافه. يتم تصنيع كلا الوجهين من فراغات التروس بحيث يقع السماكة والتوازي في حدود التسامح قبل قطع الأسنان. عندما تنحرف هذه التفاصيل، يخبرك المجمع بأكمله عنها لاحقًا.
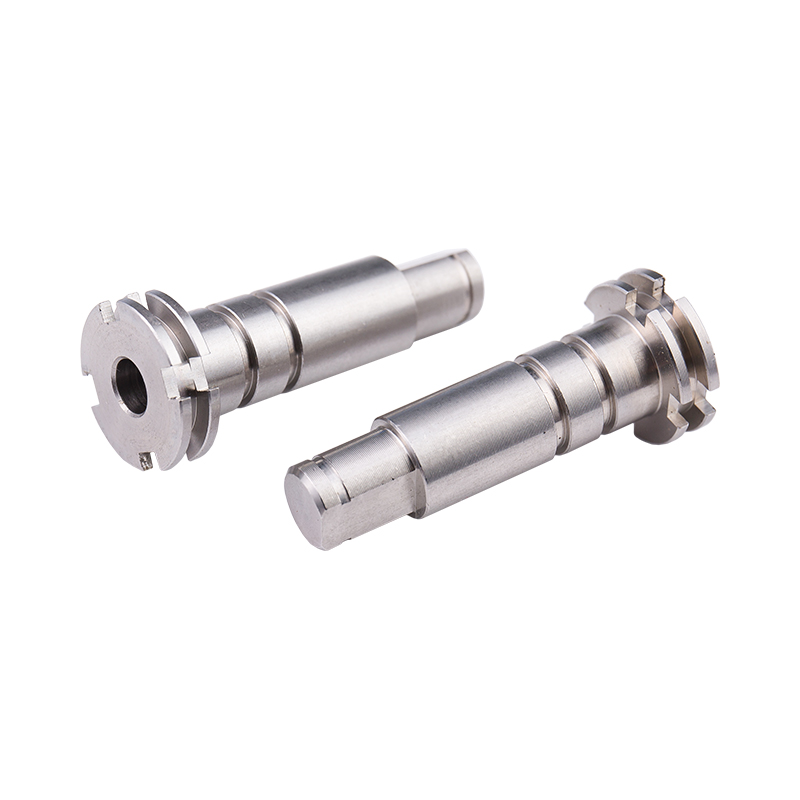 محرك مخصص من الفولاذ المقاوم للصدأ متدرج عمود من الفولاذ المقاوم للصدأ مُدار خصيصًا لتوصيلات المحرك والمحامل، مع تحديد المواصفات ومعالجة السطح حسب التطبيق؛ مواجهة الكتف تدعم دقة التجميع. عرض المنتج →
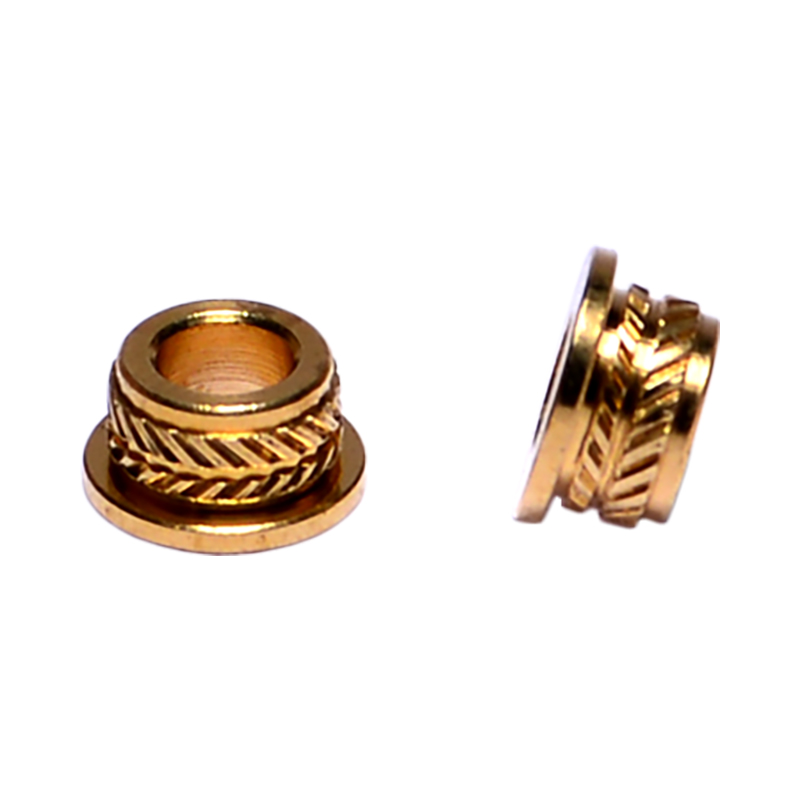 البطانات البرونزية المخصصة لإنتاج B2B البطانات البرونزية المخصصة من الشركة المصنعة التي تقدم الخراطة باستخدام الحاسب الآلي والإنتاج الكبير الحجم؛ تساعد الأطراف المواجهة في تحديد الطول المثبت والجلوس في العلب. عرض المنتج →
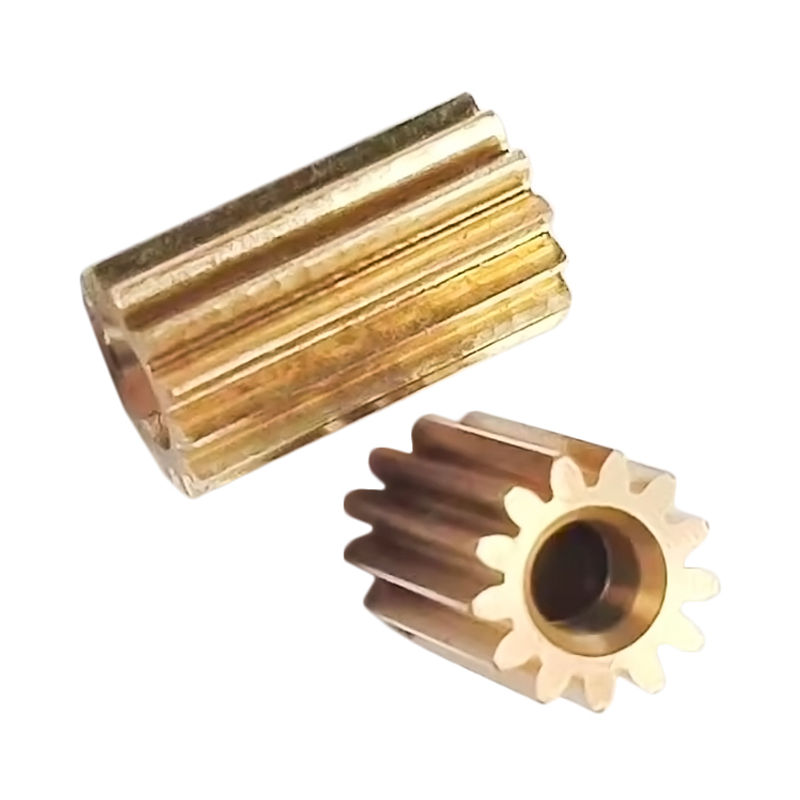 معدات نحاسية مخصصة لنقل الطاقة تروس حفزية مصنوعة من النحاس الأصفر لنقل الطاقة بمحرك، ومعالجتها وفقًا للمواصفات المطلوبة ومعالجة السطح، مع مواجهة حاسمة للسمك والتوازي. عرض المنتج →
هذا هو السبب الذي يجعلنا نتعامل مع المواجهة كخطوة قياس بدلاً من كونها خطوة تقريبية. الأجزاء التي تغادر خلايانا الدوارة، من عمل رمح متدرج إلى المثبتات الصغيرة، يتم فحصها من حيث التربيع والطول بدلاً من قياس القطر فقط. لقد كتب فريقنا النهج الأوسع في كيف يتم الحفاظ على دقة الأبعاد عبر عملية الإنتاج ، وعملية المواجهة هي أول مكان يبدأ فيه الانضباط.
عادات تجعل الوجوه مسطحة
عمر الأداة والصبر مهمان أكثر من أي إعداد منفرد. احتفظ بأداة احتياطية أو أداة مصقولة حديثًا في متناول يدك حتى لا تصبح الحافة الباهتة سببًا لإنهاء الوجه بشكل سيء. خذ التمريرة الإضافية على عمق أخف بدلاً من إجراء قطع ثقيل يؤدي إلى انحراف قطعة العمل. لا تترك مفتاح ظرف الظرف في ظرف الظرف أبدًا، واحتفظ بمقبض الملف في يدك بعيدًا عن ظرف الظرف الذي يدور، وقم بإزالة الخيوط الطويلة باستخدام خطاف أو فرشاة بدلاً من أصابع القفازات. عادات صغيرة كهذه هي التي تجعل أرضية المتجر هادئة، والمشغلين الهادئين يصنعون وجوهًا أفضل.
إن مواجهة المخرطة هي فكرة بسيطة يتم تنفيذها مع الكثير من القرارات الصغيرة: مقدار ما يتدلى من الفكين، ومكان وضع الأداة بالنسبة إلى المركز، وفي أي اتجاه تتحرك، وكم المخزون الذي تتركه للتمرير الأخير. احصل على هذه الأمور بشكل صحيح وتستغرق العملية دقائق وتتحمل دون ضجة. أخطأوا في فهمهم وسيتبع الخطأ الجزء طوال الطريق إلى التجميع. إذا استمر وجه أحد مكوناتك في الانحراف عن المواصفات، فأرسل لنا الرسم وصورة تشطيب السطح، وسنخبرك بما سنغيره في الإعداد.