عادةً ما تكون المواجهة هي العملية الأولى التي يتعلمها الميكانيكي الجديد، وغالبًا ما تكون هي التي تقرر بهدوء ما إذا كان الجزء جيدًا أم خردة. إذا كنت قد شاهدت أداة تتحرك بشكل مستقيم عبر نهاية قطعة عمل تدور وتترك سطحًا مسطحًا ومستويًا خلفها، فقد رأيت بالفعل مواجهة على مخرطة أثناء العمل. ما يبدو بسيطًا يتطلب تفكيرًا أكثر مما يتوقعه معظم الناس: يظهر ارتفاع الأداة واتجاه التغذية وسرعة القطع وإمساك العمل في الوجه النهائي.
يغطي هذا الدليل الجانب العملي للواجهة على المخارط اليدوية ومخارط CNC، بدءًا من إعداد المهمة وحتى استكشاف الأخطاء وإصلاحها، وينتهي بالتفاصيل المهمة عندما يتعين على الوجه المسطح أن يتمتع بالتسامح في الإنتاج.
ما الذي تواجهه المخرطة في الواقع؟
تعمل المواجهة على تقليل طول قطعة العمل وتنتج سطحًا مستوًا متعامدًا مع محور الدوران. تدور قطعة العمل بينما تتغذى أداة ذات نقطة واحدة عبر الوجه النهائي، عادةً من القطر الخارجي باتجاه المركز، أو العكس. تمثل هذه التغذية العمودية الاختلاف الرئيسي عن الدوران، حيث تتحرك الأداة بالتوازي مع المحور وتقلل القطر بدلاً من ذلك.
في ورشة العمل، تقوم الواجهة بعدة وظائف في وقت واحد:
- ينشئ وجه مرجعي نظيف ومربع يمكن قياس العمليات اللاحقة منه.
- قم بتربيع الطرف المنشور أو الخشن لمخزون القضبان بحيث يكون للجزء طول معروف.
- يزيل الحافة الخشنة التي خلفها المنشار الشريطي أو أداة الفراق.
- يجهز النهاية للحفر المركزي أو الشطب أو الخيط.
نظرًا لأن الكثير يعتمد عليه، فإن الوجه الذي يكون خارج المربع أو المستدق أو المقعر يدفع الخطأ إلى كل خطوة تالية.
الإعداد لقص وجه نظيف
معظم المشاكل التي تواجهها هي مشاكل إعداد مقنعة. قبل لمس ذراع التغذية، انتبه لبعض الأساسيات.
إمساك العمل والتراكم
أمسك قطعة العمل بالقرب من فكي ظرف الظرف بقدر ما تسمح به العملية، وحافظ على الطول غير المدعوم قصيرًا. على الأقراص أو الحلقات الرفيعة، يؤدي تمرير خفيف مع تغذية لطيفة إلى قطع ثقيل يؤدي إلى إبعاد الجزء عن الأداة. إذا كان الوجه هو الميزة الوحيدة التي يتم تصنيعها، فغالبًا ما يؤدي الفك الناعم أو التثبيت البسيط إلى تحقيق الدقة أكثر من أي تغيير في معلمات القطع.
ارتفاع الأداة في المركز
اضبط طرف الأداة تمامًا على خط محور المغزل. أداة موضوعة فوق المركز تترك نتوءًا صغيرًا في منتصف الوجه؛ يتم وضعه أسفل المركز، فهو يفرك ويدفع العمل وينتج سطحًا خشنًا ومقوى للعمل. مقياس مركزي، أو قاعدة فولاذية مثبتة بين الأداة والعمل، أو مؤشر الاتصال الموجود على الشريحة المتقاطعة سوف يجعلك قريبًا، ويؤكد ذلك قطع اختبار خفيف.
اختيار الأداة والهندسة
يتم تغذية الأدوات اليمنى واليسرى في اتجاهين متعاكسين، لذا قم بمطابقة الأداة مع الاتجاه الذي تنوي التحرك فيه وتأكد من أن حافة القطع، وليس الجانب، هي التي تشارك في العمل. حافظ على تراكب الأداة عند الحد الأدنى الذي يؤدي إلى مسح المهمة. تناسب هندسة المشط الإيجابية الآلات الأخف وزنًا، ويعطي نصف قطر الأنف الصغير لمسة نهائية أكثر دقة ولكن طرفًا أضعف، ونصف القطر الأكبر يرفع قوى القطع بما يكفي للثرثرة على الأجزاء النحيلة.
مواجهة للداخل أو مواجهة للخارج
يعد اتجاه التغذية قرارًا يستحق اتخاذه بشكل متعمد وليس بدافع العادة.
- مواجهة للخارج (من المركز إلى القطر الخارجي): يبدأ القطع بالقرب من المنتصف وينتقل إلى الخارج. تخرج الأداة من العمل بشكل نظيف عند الحافة الخارجية، مما يؤدي في كثير من الأحيان إلى تحسين اللمسة النهائية على الجزء الختامي من الوجه ويدفع الغالف إلى القطر الخارجي، حيث يقوم الملف أو الشطب بإزالته بسهولة.
- تواجه في (القطر الخارجي باتجاه المركز): تدخل الأداة من الحافة الخارجية وتنتهي عند المركز. يُفضل هذا غالبًا عندما يكون من الأسهل إدارة نتوء بالقرب من التجويف، أو عندما تؤدي عملية الحفر المركزي التالية إلى إزالة تلك المادة على أي حال.
يتجه العديد من الميكانيكيين نحو المركز ويأخذون التمريرة النهائية للخارج. أيًا كان الاتجاه الذي تختاره، اجعله متسقًا عبر الدفعة حتى تظل الوجوه قابلة للتبديل.
السرعات والأعلاف وعمق القطع
إحدى ميزات المواجهة هي أن سرعة السطح تتغير مع تحرك الأداة. عند القطر الخارجي، يتحرك العمل بشكل أسرع؛ بالقرب من المركز بالكاد يتحرك على الإطلاق. في المخرطة اليدوية التي تعمل بسرعة دوران ثابتة في الدقيقة، هذا يعني أن الحافة غالبًا ما يتم قطعها بسرعة كبيرة والوسط بطيء جدًا. إن تقليل سرعة المغزل قليلًا وتسهيل التغذية على التمريرة النهائية يعطي عادةً وجهًا أكثر اتساقًا.
نقاط البداية التقريبية لمواجهة الممرات المصنوعة من الفولاذ الطري باستخدام أدوات الكربيد؛ ضبط لصلابة الجهاز، وإدراج الصف والمواد الشغل. | تمرير | عمق القطع | تغذية | السرعة السطحية | الغرض |
| التخشين | 1.0 إلى 2.5 ملم | 0.15 إلى 0.30 ملم/دورة | 120 إلى 180 م/دقيقة | قم بإزالة المخزون والنهاية المنشورة |
| نصف تشطيب | 0.3 إلى 0.8 ملم | 0.10 إلى 0.20 ملم/دورة | 150 إلى 200 م/دقيقة | التسطيح الصحيح والطول |
| التشطيب | 0.05 إلى 0.20 ملم | 0.05 إلى 0.12 ملم/دورة | 180 إلى 250 م/دقيقة | النهاية النهائية ووجه المسند |
تواجه على مخرطة CNC
في مخرطة CNC تكون هندسة القطع هي نفسها؛ فقط السيطرة عليه تتغير. بعض النقاط تستحق التذكر.
- تتم برمجة تمريرات المواجهة كحركة مستقيمة على طول المحور X عند Z ثابت، أو كدورة مواجهة معلبة مثل G72 في العديد من عناصر التحكم على طراز Fanuc.
- تحافظ سرعة السطح الثابتة (G96) على سرعة قطع ثابتة مع اقتراب الأداة من المركز. قم بإقرانه بمشبك أقصى سرعة للمغزل، وإلا فإن المغزل سيتسارع مع انكماش القطر.
- التغذية لكل دورة تحافظ على ثبات حمل الرقاقة بغض النظر عن القطر.
- تمريرة نهائية خفيفة منفصلة، غالبًا ما تكون من 0.1 إلى 0.2 مم، تعطي لمسة نهائية متوقعة وتسطيحًا للوجه.
التكرار هو الفائدة الحقيقية، ولا يزال يعتمد على إزاحات الأداة الصحيحة والجزء الأول الذي تم التحقق منه. يعد تشغيل الأعمدة المتدرجة مثالًا جيدًا على المكان الذي يؤتي ثماره.
 محرك مخصص من الفولاذ المقاوم للصدأ متدرج عمود متدرج مخصص من الفولاذ المقاوم للصدأ للمحرك أو المحمل أو توصيل الملحقات، يستحق المراجعة لإنتاج عمود متدرج قابل للتكرار ودقة مكونات القيادة. عرض المنتج →
لماذا يهم الوجه في كثير من الأحيان أكثر من القطر
في الأجزاء التي يتم تكديسها أو تثبيتها أو تدويرها، يكون الوجه النهائي هو المرجع الذي يتم قياس كل شيء آخر منه. تعتبر الأعمدة البصرية مثالاً جيدًا: يجب أن يكون الوجه مسطحًا ومربعًا بحيث يكون التجميع صحيحًا، مع عدم وجود أي نفاذ عند الكتف. وينطبق المنطق نفسه على أجسام الصمامات وفراغات التروس ومكونات القيادة، حيث تتحول بضعة ميكرومترات من خطأ الوجه إلى ضوضاء أو اهتزاز أو تآكل مبكر في اتجاه مجرى النهر. وهذا جزء كبير من كيف يتم الحفاظ على دقة الأبعاد تحت السيطرة في حجم الإنتاج.
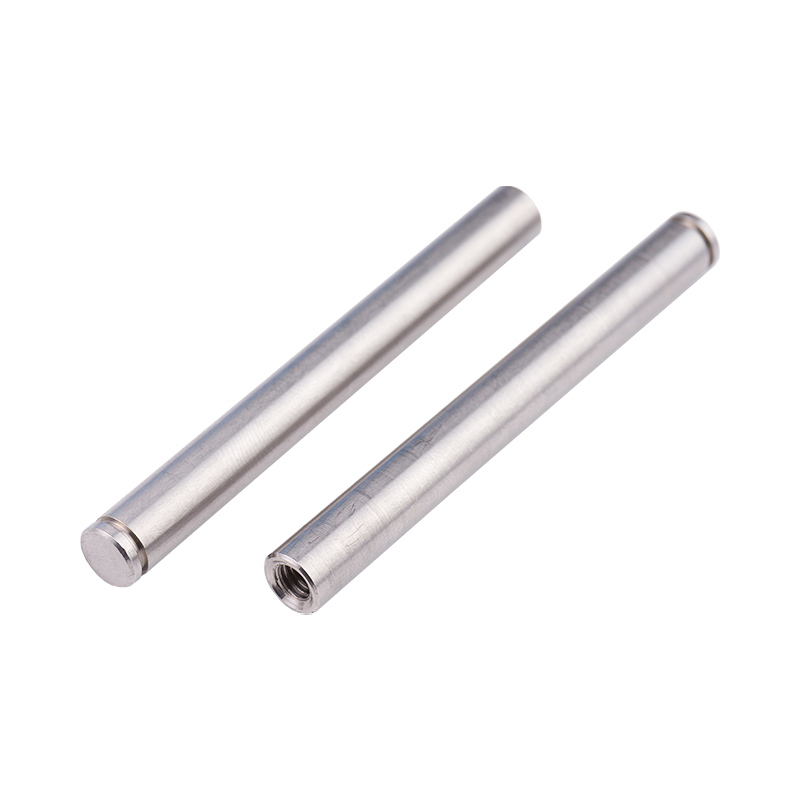 عمود بصري من الفولاذ المقاوم للصدأ مخصص مع فتحة عمود بصري مصنوع من الفولاذ المقاوم للصدأ مع فتحة لمكونات الوصلات المتحركة، مصنوع وفقًا للمواصفات المخصصة؛ يستحق التحقق من حيث تكون وجوه النهاية المربعة مهمة. عرض المنتج →
وجوه التزاوج على البطانات والعلب
تظهر البطانات الوجه الآخر للعملة. يتم ضغط جلبة برونزية ذات حواف أو عادية في مبيت وتحمل عمودًا دوارًا، لذا يجب أن يكون كلا الوجهين مربعين بالنسبة للتجويف وخاليين من نتوءات مرتفعة. يمكن للنتوء المتبقي على الطرف المواجه أن يوقف جلوس الجلبة بشكل كامل، مما يؤدي إلى التخلص من الخلوص ويظهر لاحقًا على شكل حرارة وتآكل. تمريرة مواجهة نظيفة متبوعة بشطب خفيف لا تكلف شيئًا تقريبًا وتمنع ذلك تمامًا.
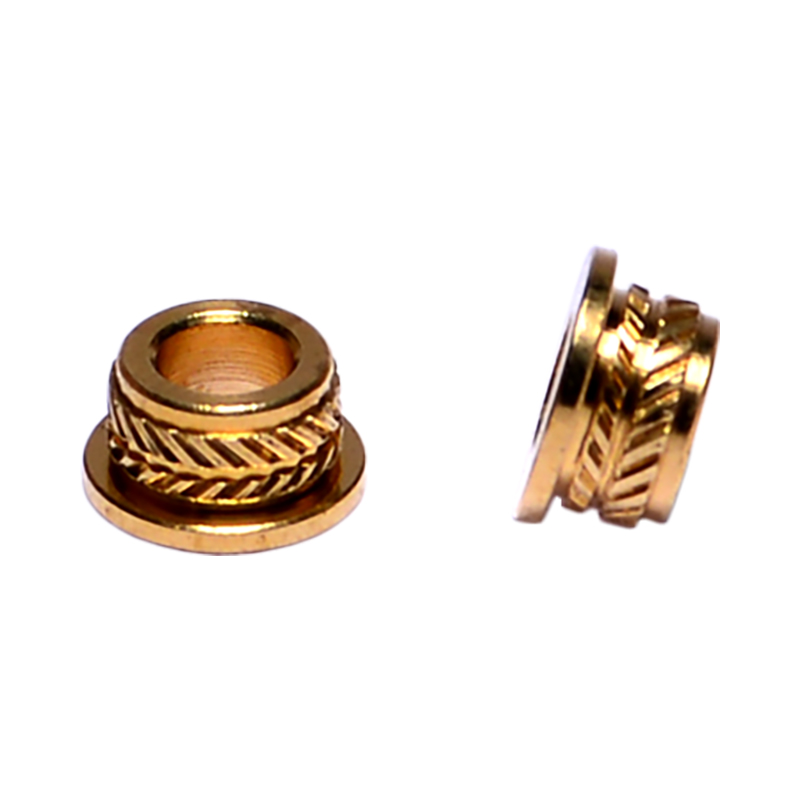 البطانات البرونزية المخصصة لتصنيع B2B خيار جلبة برونزية مخصص لاحتياجات الأعمال بين الشركات؛ تستحق المشاهدة عندما تكون دقة الجلوس والوجوه الخالية من النتوءات والواجهة النظيفة أمرًا مهمًا في مجموعات الإسكان والعمود. عرض المنتج →
مواجهة المكافآت الصبر أكثر من القوة. احصل على الأداة في المنتصف، وحافظ على الإعداد جامدًا، واترك لمسة نهائية خفيفة تقوم بالعمل، وسيكون الوجه مسطحًا وقابلاً للتكرار وجاهزًا لأي عملية تأتي بعد ذلك.
كونشان هونغ يونغ شنغ منتجات الأجهزة الدقيقة أجزاء الآلات والقوالب من هذا النوع بالضبط، بدءًا من قلوب العمود والبطانات وحتى المثبتات والمكونات المقولبة بالحقن. إذا كان لديك رسم حيث يجب أن يكون الطرف المواجه متسامحًا، فسيكون مهندسونا سعداء بالتحدث عن كيفية تشغيله في الإنتاج.